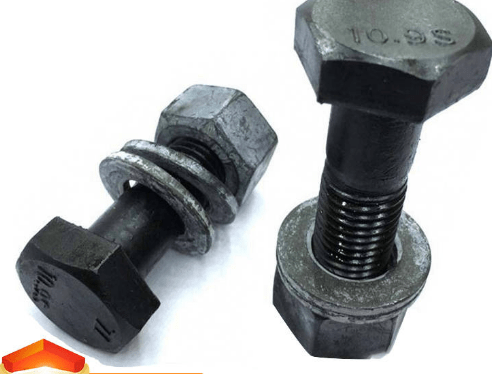
緊固件加工工藝流程詳解
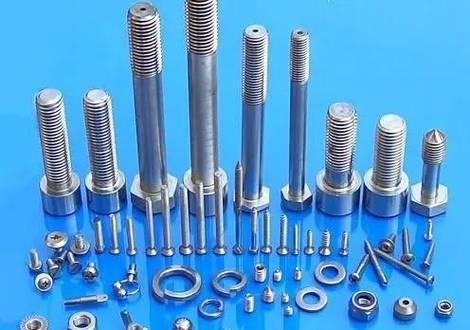
緊固件作為機(jī)械制造中的基礎(chǔ)零部件,廣泛用于汽車、航空航天、建筑、電子等領(lǐng)域。其加工工藝流程直接影響到產(chǎn)品的強(qiáng)度、精度和使用壽命。本文系統(tǒng)介紹緊固件加工的主要工藝流程,涵蓋從原材料到成品的各個(gè)環(huán)節(jié)。
一、原材料準(zhǔn)備
緊固件通常采用冷鐓鋼、不銹鋼、合金鋼、黃銅等材料。首先根據(jù)產(chǎn)品要求選擇合適的線材或棒材,并進(jìn)行進(jìn)廠檢驗(yàn),包括化學(xué)成分分析、力學(xué)性能測(cè)試和表面質(zhì)量檢查。合格的原材料需進(jìn)行表面處理,如酸洗、磷化或涂層,以去除氧化皮并增加潤滑性,便于后續(xù)冷鐓成形。
二、冷鐓成形(或熱鐓成形)
冷鐓是緊固件加工的核心環(huán)節(jié)。將線材通過冷鐓機(jī)自動(dòng)送料,利用模具在室溫下對(duì)金屬施加高壓,使其在模具型腔內(nèi)塑性變形,形成頭部、桿部等基本形狀。冷鐓效率高、材料利用率高,適合大批量生產(chǎn)。對(duì)于直徑較大或高強(qiáng)度材料,可采用熱鐓成形,即加熱后鐓鍛,以降低變形抗力。
三、螺紋加工
螺紋是緊固件的關(guān)鍵特征。常見加工方法包括:
- 搓絲:使用搓絲板在室溫下擠壓出螺紋,效率高、精度好,適用于中小規(guī)格螺栓、螺釘。
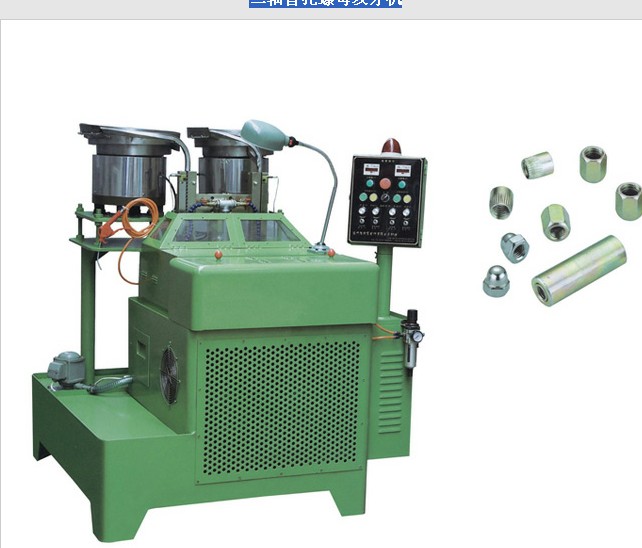
- 攻絲:利用絲錐在預(yù)鉆孔內(nèi)切削內(nèi)螺紋,用于螺母、螺紋孔。
- 車絲:在車床上用車刀加工螺紋,適用于大規(guī)格或特殊螺紋。
- 滾絲:通過滾絲輪擠壓成形,螺紋強(qiáng)度高,表面光潔。
四、熱處理
為滿足強(qiáng)度、硬度、韌性等要求,部分緊固件需進(jìn)行熱處理。常見工藝有:
- 淬火+回火:提高綜合力學(xué)性能,如高強(qiáng)度螺栓。
- 滲碳淬火:用于低碳鋼,表面硬、心部韌。
- 調(diào)質(zhì)處理:獲得良好的強(qiáng)韌性配合。
- 去應(yīng)力退火:消除冷鐓和切削產(chǎn)生的內(nèi)應(yīng)力。
熱處理需嚴(yán)格控制溫度、時(shí)間和冷卻速度,防止脫碳、變形或開裂。
五、表面處理
表面處理旨在防腐、美觀或改善摩擦性能。常用方法包括:
1. 電鍍:如鍍鋅、鍍鎳、鍍鉻,提高耐腐蝕性。
2. 熱浸鍍鋅:用于戶外或重防腐場(chǎng)合。
3. 氧化發(fā)黑:成本低,適用于普通環(huán)境。
4. 磷化:提高耐蝕性和潤滑性。
5. 達(dá)克羅涂層:無氫脆,耐高溫,高耐蝕。
注意:電鍍后需進(jìn)行去氫處理,防止氫脆斷裂。
六、質(zhì)量檢測(cè)
質(zhì)量檢測(cè)貫穿整個(gè)流程,包括:
- 尺寸檢測(cè):使用卡尺、千分尺、螺紋規(guī)等檢查外徑、螺距、長度等。
- 力學(xué)性能測(cè)試:拉伸試驗(yàn)、硬度試驗(yàn)、扭矩試驗(yàn)等。
- 表面缺陷檢查:目視、磁粉探傷、滲透探傷等。
- 金相分析:檢查材料組織、脫碳層、滲層深度。
- 鹽霧試驗(yàn):評(píng)估耐腐蝕性能。
七、包裝與入庫
合格的緊固件經(jīng)清洗、干燥后,按規(guī)格、批次包裝,常用紙箱、塑料桶或托盤。包裝需防潮、防銹,并標(biāo)注產(chǎn)品信息、批號(hào)、數(shù)量。最后入庫,記錄生產(chǎn)日期、檢驗(yàn)報(bào)告,確保可追溯性。
緊固件加工工藝流程復(fù)雜且精細(xì),每個(gè)環(huán)節(jié)都需嚴(yán)格控制。從原材料到成品,冷鐓、螺紋加工、熱處理、表面處理和質(zhì)量檢測(cè)相互關(guān)聯(lián),共同決定產(chǎn)品的最終質(zhì)量。隨著智能制造的發(fā)展,自動(dòng)化、在線檢測(cè)和數(shù)字化管理正不斷提升緊固件加工的效率和一致性,滿足高端裝備的需求。
最新產(chǎn)品